

تفاوت مس ETP و OFE: کدام مس برای پروژهی شما مناسبتر است؟
هر دو گرید، «مس خالص» نامیده میشوند و در ظاهر تفاوتی ندارند، اما یکی از آنها ممکن است در اولین مرحلهٔ بریزینگ دچار ترکهای ریز داخلی شود. ریشهٔ این اختلاف، مقدار اکسیژن باقیمانده در ساختار فلز است. تفاوت مس ETP و OFE به همین موضوع برمیگردد: مس ETP (UNS C11000) ذرات اکسید مس را در مرزدانهها نگه میدارد و مس OFE (UNS C10100) با خلوص ۹۹٫۹۹٪ و اکسیژن کمتر از ۵ ppm فاقد آن هاست. این ذرات در بسیاری از کاربردها بیاثرند، اما در دمای بالا و اتمسفر هیدروژنی رفتار قطعه را تغییر میدهند. این مقاله معیارهای انتخاب بین این دو گرید را بررسی میکند.
ساختار متالورژیکی و میزان اکسیژن در مس ETP و OFE
مبنای اصلی تفاوت مس الکترولیتی و مس بدون اکسیژن، مقدار اکسیژن باقیمانده در فلز و شکل حضور آن در ریزساختار است. ترکیب شیمیایی دو گرید در نگاه اول بسیار نزدیک است، اما همین اختلاف جزئی رفتار قطعه را در دمای بالا، جوشکاری و خلأ بهکلی تغییر میدهد.
مس ETP (UNS C11000)
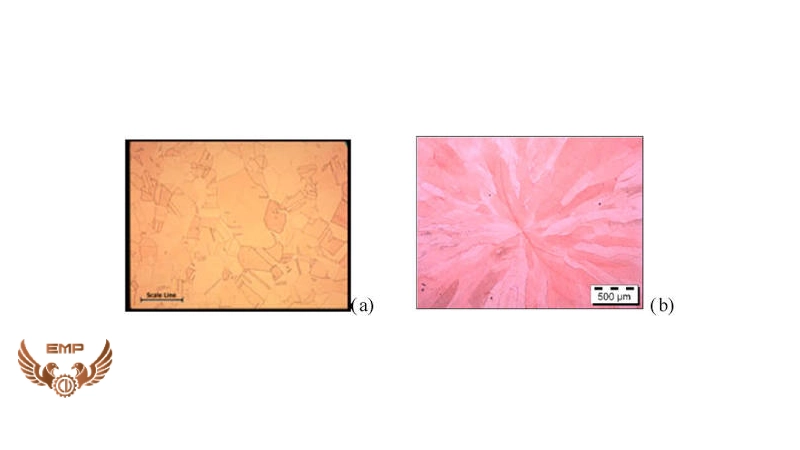
مس ETP که مس الکترولیتی تافْپیچ نیز نامیده میشود، حداقل ۹۹٫۹۰٪ مس دارد و در استانداردهایی مانند ASTM B49 تعریف شده است. در جریان ذوب و ریختهگری، مقدار کنترلشدهای اکسیژن، معمولاً حدود ۲۰۰ تا ۴۰۰ ppm، در مذاب باقی میماند. این اکسیژن بهصورت ذرات ریز اکسید مس (Cu₂O) در مرزدانهها رسوب میکند. این ذرات در کاربردهای عمومی و دمای معمولی اختلالی در عملکرد ایجاد نمیکنند و رسانایی الکتریکی را هم در سطح بسیار بالا نگه میدارند. مشکل زمانی پیش میآید که قطعه در فرآیندهای حرارتی با اتمسفر کاهنده قرار گیرد؛ در این شرایط همین ذرات با هیدروژن واکنش میدهند، موضوعی که در بخش تردی هیدروژنی بررسی میشود.
مس OFE (UNS C10100)
مس OFE (Oxygen-Free Electronic) در محیط کنترلشده تولید میشود و حداقل خلوص آن ۹۹٫۹۹٪ است. میزان اکسیژن در این گرید به زیر ۵ ppm میرسد و استانداردهایی مانند ASTM F68 و ASTM B187 آن را پوشش میدهند. با حذف عملی اکسیدها، ساختار کریستالی یکنواختتر و بدون ذرات فاز دوم است. نتیجهٔ این یکنواختی، شکلپذیری بالاتر، قابلیت کشش عمیق و رفتار پیشبینیپذیرتر در جوشکاری و بریزینگ است. هزینهٔ این ویژگیها، فرآیند تولید پیچیدهتر و در نتیجه قیمت بالاتر است.
هدایت الکتریکی (%IACS)
هدایت الکتریکی مس بر پایهٔ استاندارد بینالمللی مس آنیلشده (IACS) سنجیده میشود. در این مقیاس، مس آنیلشدهٔ مرجع برابر ۱۰۰٪ IACS است. هر دو گرید ETP و OFE در بالاترین ردههای هدایت فلزات صنعتی قرار میگیرند و تفاوت آنها در کسرهای کوچکی از این مقیاس دیده میشود.
مس ETP حداقل ۱۰۰٪ IACS هدایت دارد. مس OFE حداقل ۱۰۱٪ IACS دارد و در حالت آنیلشده تا حدود ۱۰۱٫۸٪ IACS نیز گزارش میشود. علت این اختلاف، پاکتر بودن شبکهٔ کریستالی OFE است. ناخالصیها و ذرات فاز دوم، از جمله اکسید مس در ETP، الکترونهای رسانش را اندکی پراکنده میکنند و مقاومت ویژه را بالا میبرند.
این اختلاف حدود یک درصدی در بسیاری از کاربردهای عمومی، مانند باسبار و سیمکشی تابلوهای توزیع، تعیینکننده نیست. اما در تجهیزاتی که بار جریانی پیوسته و دقت بالایی دارند، افت انرژی و گرمای ناشی از آن در طول عمر قطعه جمع میشود. در عمل، هدایت الکتریکی کمتر از خود اهمیت دارد و تردی هیدروژنی، جوشپذیری و رفتار در خلأ، دلیل اصلی انتخاب OFE هستند. بخش بعدی به همین موضوع میپردازد.
تردی هیدروژنی؛ مرز اصلی در انتخاب مس ETP یا OFE
اگر بخواهیم یک عامل را تعیینکنندهٔ انتخاب بین این دو گرید بدانیم، تردی هیدروژنی است. این پدیده که به «تردی بخار» نیز شناخته میشود، مستقیماً از حضور اکسید مس در ساختار ETP ناشی میشود و در شرایط مناسب میتواند قطعهای را که در آزمونهای اولیه سالم بوده، در حین ساخت یا بهرهبرداری از کار بیندازد.
مکانیزم آسیب در مس ETP هنگام جوشکاری و بریزینگ
زمانی که مس ETP در دمای بالاتر از حدود ۴۰۰ درجهٔ سانتیگراد و در اتمسفر حاوی هیدروژن یا گازهای کاهنده قرار میگیرد، اتمهای هیدروژن به داخل فلز نفوذ میکنند. این اتفاق در فرآیندهایی مانند جوشکاری، بریزینگ و آنیل در کورههای با اتمسفر کاهنده رخ میدهد. هیدروژن با ذرات اکسید مس در مرزدانهها واکنش میدهد و مس فلزی و بخار آب (H₂O) تولید میکند. بخار آب نمیتواند از شبکهٔ فلز خارج شود، بنابراین در مرزدانهها حبابها و حفرههای پرفشار ایجاد میکند. نتیجه، گسستگی مرزدانهها، ترکهای ریز داخلی و افت شدید شکلپذیری است. این ترکها معمولاً از سطح دیده نمیشوند و گاهی تنها پس از شکست قطعه آشکار میشوند.
رفتار مس OFE و آزمون مطابق ASTM B577
در مس OFE اکسیدی وجود ندارد که با هیدروژن واکنش دهد؛ بنابراین مکانیزم تشکیل بخار آب در مرزدانهها در آن شکل نمیگیرد. به همین دلیل OFE برای قطعاتی که تحت جوشکاری، بریزینگ یا فرایند حرارتی در اتمسفر هیدروژنی ساخته میشوند، گزینهٔ مطمئنتری است. استاندارد ASTM B577 روشهای آزمون برای ارزیابی حساسیت مس به تردی هیدروژنی را تعریف میکند و برای تأیید کیفیت مس در کاربردهای حساس به این پدیده، مبنای مرجع است.
شکل پذیری، کشش عمیق و جوش پذیری ETP و OFE
علاوه بر خواص الکتریکی و رفتار در برابر هیدروژن، تفاوت ریزساختار این دو گرید در خطوط شکلدهی و اتصال نیز دیده میشود. در این بخش، رفتار ETP و OFE در فرآیندهایی که تولیدکنندهٔ قطعه روزانه با آنها سروکار دارد مقایسه میشود.
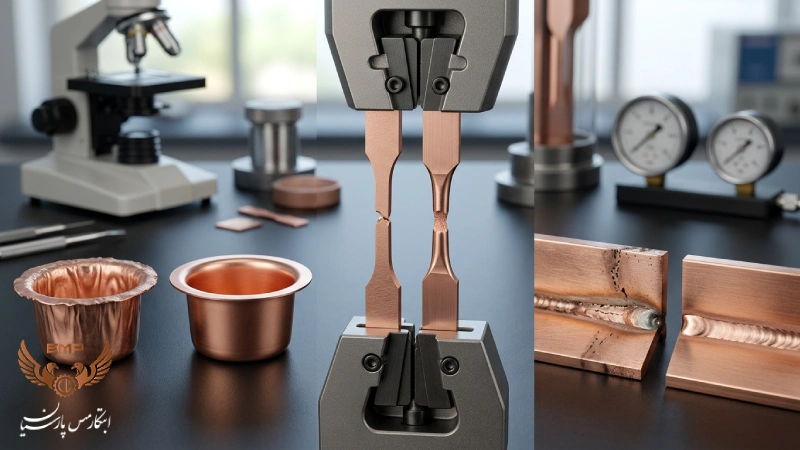
در کشش و شکلدهی، ذرات اکسید مس در ETP نقاط تمرکز تنش موضعی هستند. در تغییر شکلهای ملایم و کاربردهای عمومی، مس ETP شکلپذیری کاملاً کافی دارد و به همین دلیل پرمصرفترین گرید در سیم، کابل و باسبار است. اما در کششهای بسیار عمیق یا تولید مفتولهای بسیار نازک، ساختار یکنواخت و بدون فاز دوم مس OFE امکان تغییر شکل بیشتر با احتمال کمتر شکست موضعی را فراهم میکند. این برتری معمولاً در کاهش تعداد آنیلهای میانی و کاهش ضایعات خط تولید خود را نشان میدهد.
در اتصالدهی، تفاوت به همان بحث تردی هیدروژنی برمیگردد. جوشکاری و بریزینگ مس OFE، بهویژه تحت گاز محافظ یا در اتمسفر هیدروژنی، بدون نگرانی از تشکیل بخار آب در مرزدانهها انجام میشود و اتصال حاصل از نظر یکپارچگی ساختاری قابل اتکاست. در مقابل، جوشکاری و بریزینگ مس ETP محدودیت دارد و در محیطهای حاوی هیدروژن یا گازهای کاهنده نیازمند کنترل دقیق دما و اتمسفر است. بنابراین اگر مسیر ساخت قطعه شامل اتصال حرارتی است، این موضوع باید پیش از انتخاب گرید بررسی شود، نه بعد از آن.
مقایسهٔ فنی مس ETP و OFE
جدول زیر مشخصات مهم دو گرید را که در بخشهای قبل بررسی شد، در یک نگاه کنار هم قرار میدهد.
| پارامتر فنی | مس ETP (Electrolytic Tough Pitch) | مس OFE (Oxygen-Free Electronic) |
| کد UNS | C11000 | C10100 |
| استانداردهای مرتبط | ASTM B49، ASTM B152 | ASTM F68، ASTM B187 |
| حداقل خلوص مس | ۹۹٫۹۰٪ | ۹۹٫۹۹٪ |
| میزان اکسیژن | حدود ۲۰۰ تا ۴۰۰ ppm | کمتر از ۵ ppm |
| شکل حضور اکسیژن | ذرات Cu₂O در مرزدانهها | فاقد اکسید قابلتوجه |
| هدایت الکتریکی | حداقل ۱۰۰٪ IACS | حداقل ۱۰۱٪ و تا حدود ۱۰۱٫۸٪ IACS |
| حساسیت به تردی هیدروژنی | حساس در دمای بالا و اتمسفر کاهنده | فاقد حساسیت |
| جوشکاری و بریزینگ | محدود؛ نیازمند کنترل اتمسفر | مناسب، حتی تحت گاز محافظ یا هیدروژنی |
| کشش عمیق و مفتول بسیار نازک | مناسب کاربردهای عمومی | عملکرد برتر |
| کاربرد در خلأ بالا | توصیه نمیشود | مناسب |
| کاربردهای رایج | باسبار، سیم و کابل قدرت، اتصالات عمومی | الکترونیک قدرت، تجهیزات خلأ، شتابدهندهها، کابلهای فرکانس بالا |
مقادیر جدول مبتنی بر استانداردهای نامبرده است و مقدار واقعی هر محموله با برگهٔ آنالیز آزمایشگاهی مشخص میشود. بنابراین ادعاهایی مانند خلوص ۹۹٫۹۹٪ یا اکسیژن زیر ۵ ppm باید با گواهی آنالیز معتبر تأیید شوند.
راهنمای انتخاب مس ETP و OFE بر اساس کاربرد
سه پرسش مسیر تصمیم را روشن میکند: آیا قطعه در حین ساخت یا کار در معرض جوشکاری، بریزینگ یا اتمسفر هیدروژنی قرار میگیرد؟ آیا کاربرد، خلأ بالا یا فرکانس بالا دارد؟ آیا فرآیند تولید به کشش بسیار عمیق نیاز دارد؟ اگر پاسخ هر سه «خیر» است، ETP معمولاً انتخاب منطقی است.
چه زمانی مس ETP انتخاب منطقی و اقتصادی است؟
در کاربردهای زیر، خواص ETP کاملاً پاسخگوست و پرداخت هزینهٔ بیشتر برای OFE توجیهی ندارد:
- باسبار و شمشهای توزیع برق در تابلوهای فشار ضعیف و متوسط
- سیمپیچیها، کابلهای قدرت و اتصالات الکتریکی عمومی
- قطعاتی که در دمای عادی کار میکنند و در طول ساخت و بهرهبرداری با جوشکاری داغ، بریزینگ یا اتمسفر هیدروژنی مواجه نمیشوند
چه زمانی مس OFE الزام فنی دارد؟
در کاربردهای زیر، حضور اکسید مس خطر عملکردی ایجاد میکند و OFE انتخاب منطقی است:
- الکترونیک قدرت، تجهیزات نیمههادی و فرآیندهای لایهنشانی پلاسما
- محفظهها و سیستمهای خلأ بالا و شتابدهندهها، به دلیل خروج گاز بسیار کم
- قطعاتی که نیاز به جوشکاری، بریزینگ یا عملیات حرارتی تحت گاز محافظ یا هیدروژنی دارند
- کابلهای انتقال داده با فرکانس بالا و سیمهای مغناطیسی پیشرفته
برای مقایسهٔ این دو گرید با سایر محصولات مسی و بررسی مشخصات مس بدون اکسیژن، میتوانید به صفحهٔ مس بدون اکسیژن در وبسایت EMP مراجعه کنید.
جمعبندی
تفاوت اصلی مس الکترولیتی و مس بدون اکسیژن در اکسیژن باقیمانده است و بقیهٔ تفاوتها از آن ناشی میشود. مس ETP (UNS C11000) با ذرات اکسید مس در مرزدانهها، گزینهٔ استاندارد و اقتصادی برای باسبار، سیم و کابل و اتصالات عمومی است. مس OFE (UNS C10100) با خلوص ۹۹٫۹۹٪ و اکسیژن کمتر از ۵ ppm در جایی ضروری است که جوشکاری، بریزینگ یا اتمسفر هیدروژنی در کار باشد، یا خلأ بالا و فرکانس بالا شرط کاربرد باشد. هدایت الکتریکی هم در OFE اندکی بالاتر است، اما تردی هیدروژنی و جوشپذیری معمولاً دلیل اصلی انتخاب آن هستند.
پیش از نهایی کردن گرید، شرایط ساخت قطعه را بررسی کنید و ادعای خلوص و میزان اکسیژن را با برگهٔ آنالیز آزمایشگاهی تطبیق دهید. اگر برای کاربرد مشخصی بین ETP و OFE مردد هستید، کارشناسان فنی EMP میتوانند مشخصات پروژه را بررسی کنند و گرید مناسب را پیشنهاد دهند.